Blechstärke und Werkstoff gehören zu den ersten Angaben, die ein Fertiger für eine belastbare Kalkulation benötigt. Gleichzeitig liegt hier oft erhebliches Optimierungspotenzial: Bauteile werden konstruktiv stärker ausgelegt als erforderlich, höherwertige Werkstoffe gewählt als technisch notwendig oder Legierungen spezifiziert, die Beschaffung und Verarbeitung unnötig verteuern. Dieser Beitrag gibt einen praxisnahen Überblick über gängige Blechstärken und Werkstoffe für Laserschneiden, Abkanten und Schweißen. Er zeigt, welche Materialstärken sich für die jeweiligen Verfahren eignen, wo technische Grenzen liegen und was bei der Werkstoffwahl zu beachten ist – mit konkreten Richtwerten für Konstruktion und Einkauf, ohne eine Normtabelle ersetzen zu wollen.
Blechstärken: Was üblich ist und was das Verfahren kann
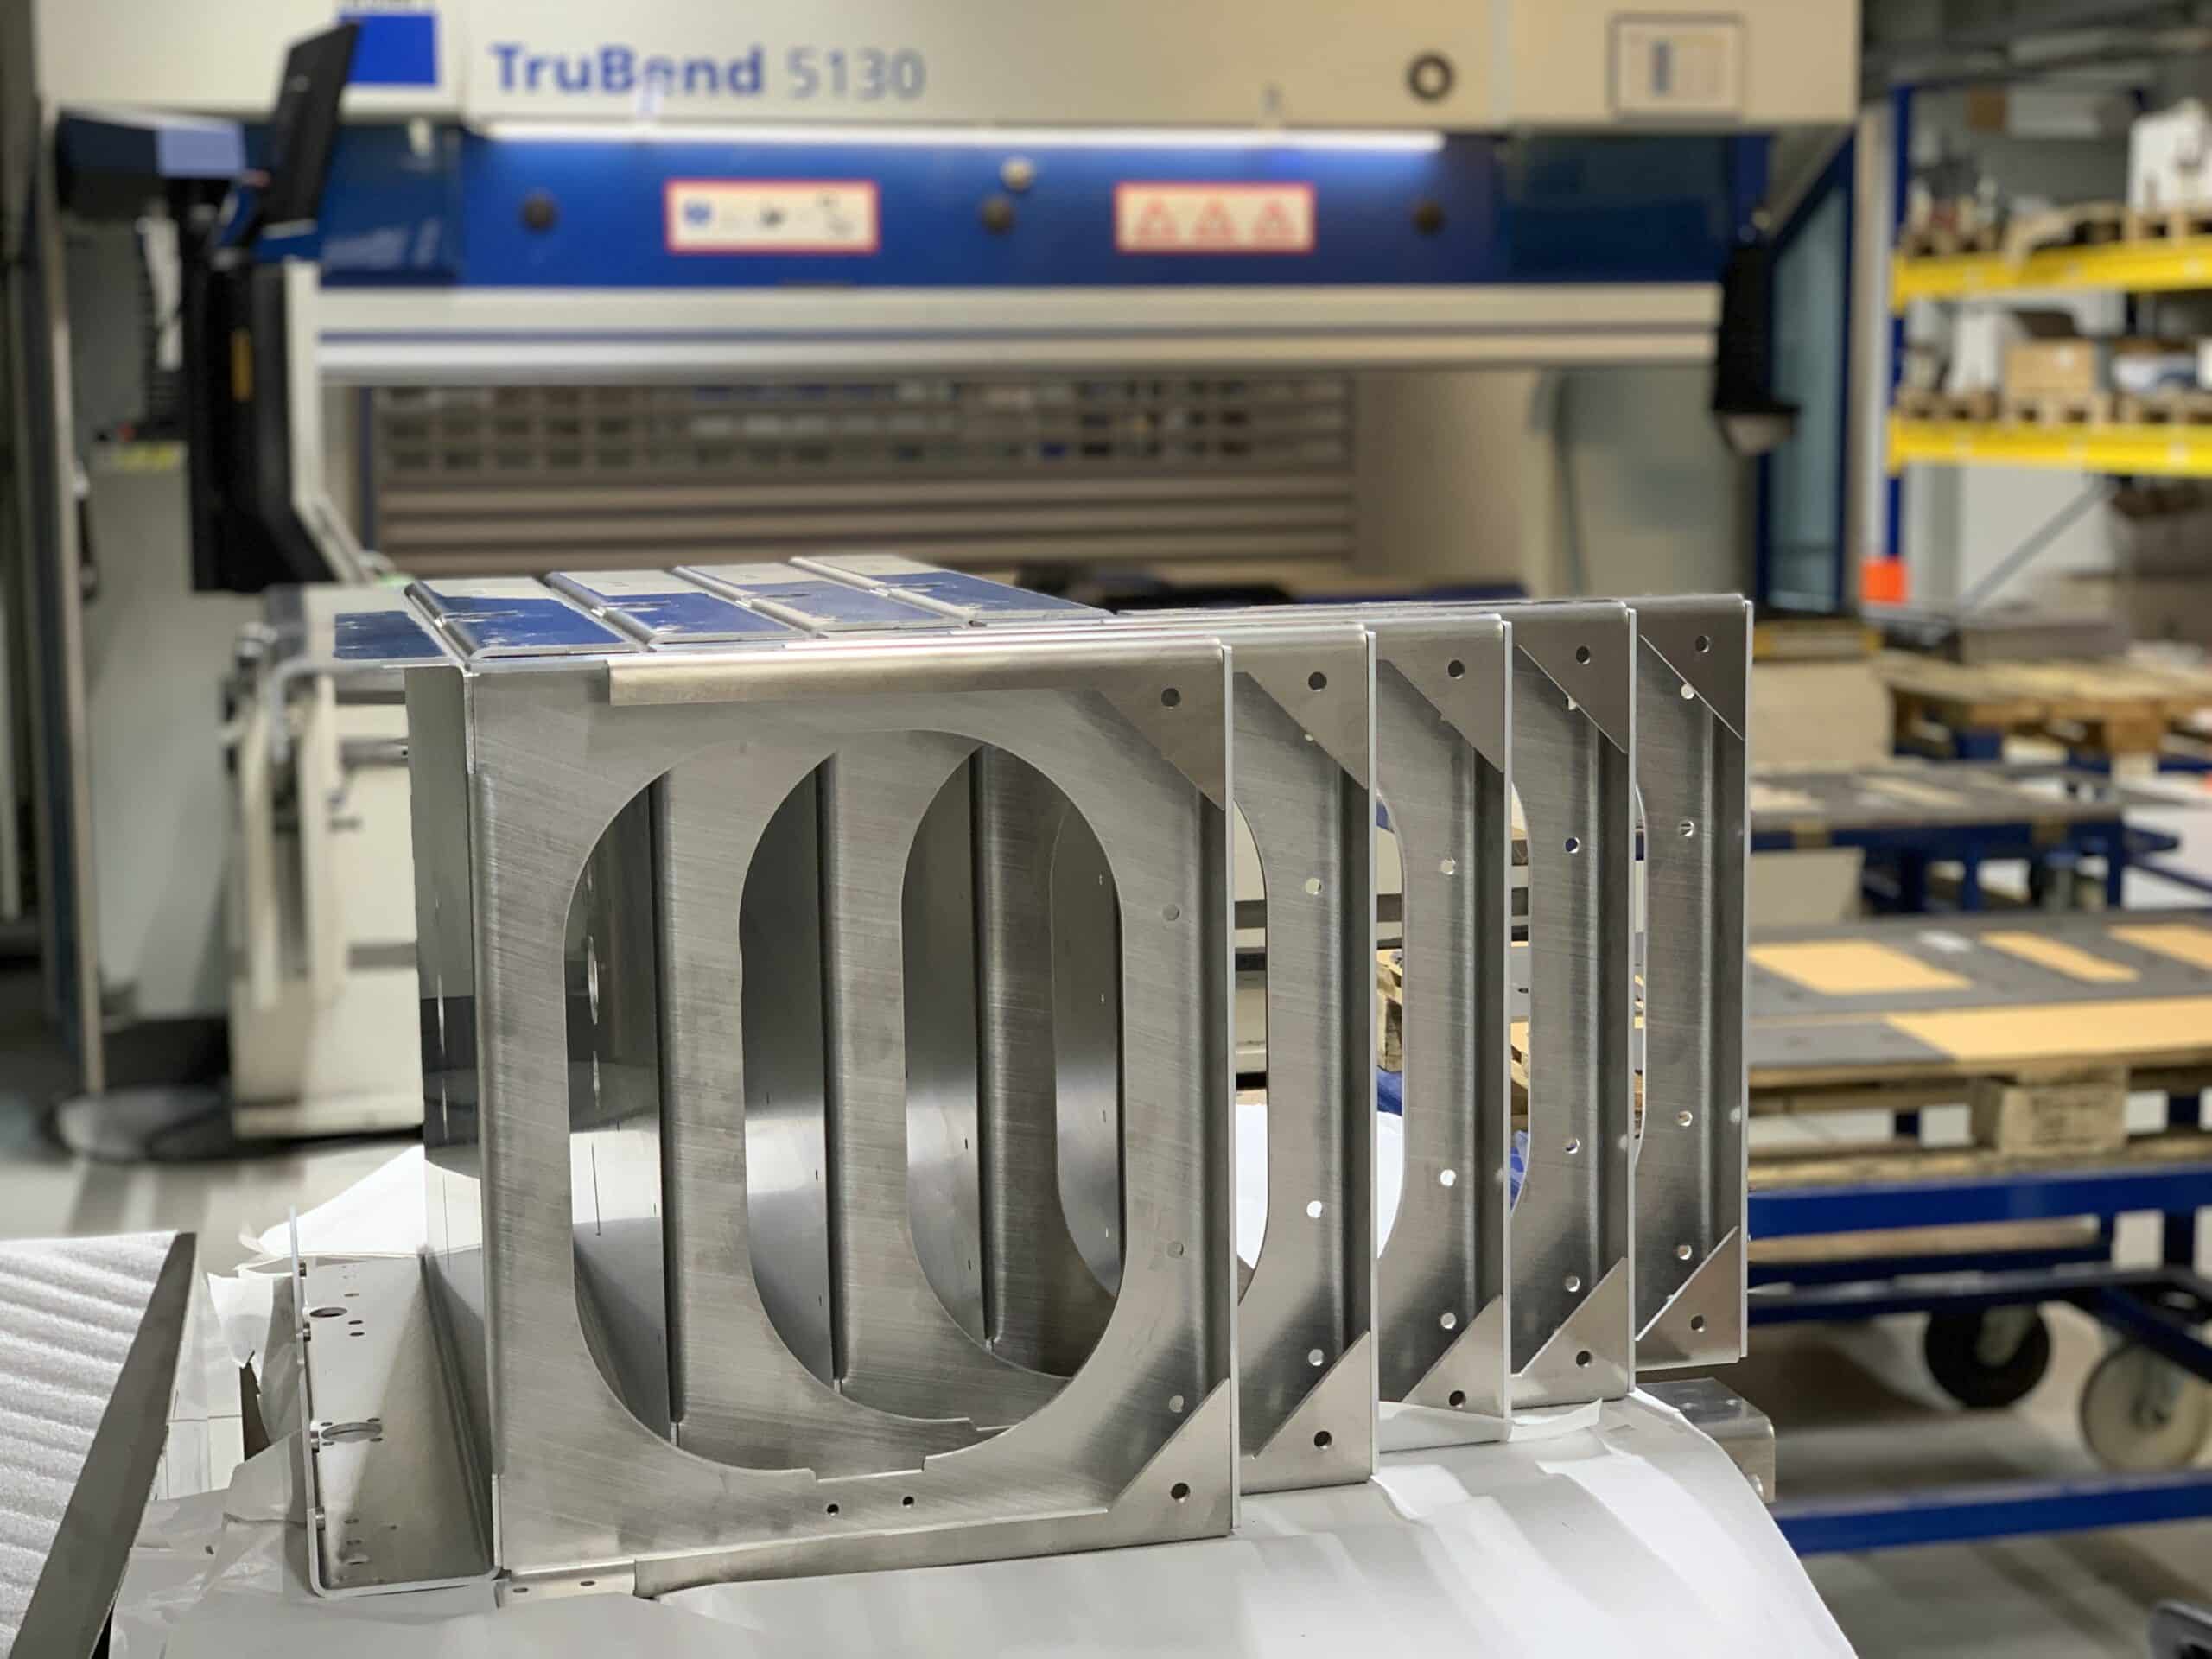
Blechdicken sind in der DIN EN 10051 (warmgewalzt) und DIN EN 10131 (kaltgewalzt) genormt, in der Praxis zählen die Stärken, die Händler lagern und Maschinen verarbeiten. Die folgende Tabelle zeigt typische Einsatzbereiche und die Grenzen von Faserlaser und Abkantpresse.
| Blechstärke | Typischer Einsatz | Laserschneiden | Abkanten |
|---|---|---|---|
| 0,5 bis 1,0 mm | Elektronikgehäuse, Abschirmbleche, Blenden | sehr schnell, feinste Konturen | kleine Radien möglich, Verzug beachten |
| 1,0 bis 2,0 mm | Gehäuse, Verkleidungen, Frontplatten, Einschübe | Standard, sauberste Kanten | Standard, Radius gleich Stärke |
| 2,0 bis 4,0 mm | Konsolen, Halterungen, Schutzhauben, Wannen | Standard | Standard, längere Schenkel nötig |
| 4,0 bis 8,0 mm | Gestelle, Grundplatten, Traversen, Adapter | gut, langsamer | große Radien, hohe Presskraft |
| 8,0 bis 15 mm | Grundrahmen, Flansche, tragende Teile | möglich bei Stahl, teuer bei Edelstahl | nur einfache Kantungen, oft Schweißkonstruktion statt Kantteil |
| über 15 mm | Schwere Rahmen, Maschinenbetten | Grenze des Lasers, Alternative: Brennschneiden | nicht üblich |
Faustregel: Wer eine Konsole aus 6 Millimeter Stahl konstruiert, obwohl 4 Millimeter reichen, zahlt nicht nur mehr Material, sondern längere Laserzeit, höhere Presskraft und größere Biegeradien. Die Blechstärke sollte sich aus der tatsächlichen Belastung und Funktion des Bauteils ergeben – nicht aus einem pauschalen Sicherheitszuschlag.
Baustahl: der Standard für alles, was beschichtet wird
S235JR ist der Allzweckstahl für Gehäuse, Gestelle, Konsolen und Verkleidungen, S355J2 die festere Variante für tragende Teile. Beide lassen sich gut lasern, kanten und schweißen. Sie rosten, deshalb gehört eine Oberfläche dazu: Pulverbeschichtung für Innen- und geschützten Außenbereich, Verzinken für Witterung. Kaltgewalztes Feinblech (DC01, DC04) hat eine glattere Oberfläche und eignet sich für Sichtteile und Tiefziehen, warmgewalztes Blech (S235 mit Walzhaut) ist günstiger und für Konstruktionsteile ausreichend.
Edelstahl 1.4301 oder 1.4571: Welcher Werkstoff eignet sich wofür?
Edelstahl kommt überall dort zum Einsatz, wo Korrosionsbeständigkeit, Hygiene oder eine dauerhaft hochwertige Oberfläche gefragt sind – häufig ohne zusätzliche Beschichtung. Typische Anwendungen finden sich in der Lebensmittel- und Medizintechnik, im Anlagenbau, in Reinraumbereichen sowie im Außenbereich.
1.4301 (X5CrNi18-10, V2A) ist der verbreitete Standard für viele Anwendungen mit moderater Korrosionsbelastung. Der Werkstoff lässt sich gut umformen und schweißen und bietet ein gutes Verhältnis aus Eigenschaften und Kosten.
1.4404 (X2CrNiMo17-12-2) und 1.4571 (X6CrNiMoTi17-12-2) enthalten zusätzlich Molybdän und bieten dadurch eine höhere Korrosionsbeständigkeit, insbesondere in chloridhaltigen oder chemisch anspruchsvolleren Umgebungen. 1.4404 ist kohlenstoffarm und wird heute häufig für Schweißkonstruktionen eingesetzt; 1.4571 ist zusätzlich mit Titan stabilisiert.
Auch in der Fertigung verhält sich Edelstahl anders als Baustahl: Beim Abkanten ist die stärkere Rückfederung zu berücksichtigen, beim Schweißen müssen Verfahren und Zusatzwerkstoff zur jeweiligen Legierung passen. Anlauffarben und Verunreinigungen im Bereich der Schweißnaht sollten anschließend fachgerecht entfernt und die Oberfläche gegebenenfalls gebeizt beziehungsweise passiviert werden, um die Korrosionsbeständigkeit wiederherzustellen.
Oberflächen: 2B (matt, walzblank) für technische Teile, geschliffen Korn 240 für Sichtteile, gebürstet oder spiegelpoliert für Design. Die Details zur Oberfläche müssen in der Zeichnung angegeben sein, weil sie Handling, evtl. Einsatz von Schutzfolie und Preis bestimmen.
Aluminium: leicht, schnell, empfindlich
Aluminium wiegt bei gleichem Volumen nur etwa ein Drittel so viel wie Stahl und ist deshalb besonders interessant, wenn Gewicht eine Rolle spielt. Welche Legierung geeignet ist, hängt jedoch stark von der späteren Verarbeitung und Anwendung ab.
EN AW-5754 (AlMg3) ist ein bewährter Standard für Blechteile, Kantteile und Schweißkonstruktionen. Die Legierung lässt sich gut umformen und schweißen. EN AW-6082 (AlMgSi1) bietet eine höhere Festigkeit und wird häufig für mechanisch beanspruchte Konstruktionen und Frästeile eingesetzt. EN AW-5005 (AlMg1) eignet sich unter anderem für dekorative Anwendungen und Sichtteile, die anschließend eloxiert werden sollen.
Beim Abkanten müssen Legierung, Materialzustand, Blechstärke und Walzrichtung berücksichtigt werden. Zu kleine Biegeradien können zu Rissen an der Außenseite führen. Da Aluminiumoberflächen zudem vergleichsweise empfindlich gegenüber Kratzern sind, empfiehlt sich bei Sichtteilen häufig foliertes Material.
Aluminium lässt sich je nach Bauteil und Anforderung beispielsweise WIG- oder MIG-schweißen. Entscheidend sind eine saubere Vorbereitung der Fügestelle, der passende Zusatzwerkstoff und der fachgerechte Umgang mit der natürlichen Oxidschicht.
Für die Oberfläche stehen unter anderem Eloxieren und Pulverbeschichten zur Verfügung. Beim Pulverbeschichten ist eine auf Aluminium abgestimmte Vorbehandlung entscheidend für Haftung und Korrosionsschutz.
Verzinkte und vorbeschichtete Bleche
Sendzimirverzinktes Stahlblech, beispielsweise DX51D+Z, erhält seinen Zinküberzug bereits im Herstellungsprozess. Dadurch bringt das Material einen guten Grundkorrosionsschutz mit und kann bei geeigneten Anwendungen eine nachträgliche Oberflächenbehandlung einsparen. Typische Einsatzbereiche sind Gehäuse, Schaltschrankteile, Abdeckungen und Montageplatten.
Laserschneiden und Abkanten sind grundsätzlich gut möglich. Beim Laserschneiden wird der Zinküberzug an der Schnittkante jedoch unterbrochen. Ob dieser Bereich zusätzlich geschützt werden muss, hängt von der späteren Korrosionsbelastung und den Anforderungen an das Bauteil ab.
Auch Schweißen ist möglich, erfordert aufgrund der Zinkschicht jedoch besondere Prozessbedingungen und eine wirksame Absaugung. Je nach Konstruktion können deshalb alternative Fügeverfahren wie Verschrauben, Nieten oder Einpresstechnik sinnvoller sein.
Bandbeschichtete Bleche (Coil Coating) werden bereits vor der Weiterverarbeitung industriell beschichtet und beispielsweise für Fassaden, Verkleidungen und Gehäuse eingesetzt. Beim Umformen müssen Beschichtung, Werkstoff und zulässiger Biegeradius aufeinander abgestimmt sein: Zu enge Radien können die Beschichtung an der Biegekante schädigen.
Werkstoffwahl: fünf Fragen vor der Zeichnung
Als grobe Orientierung für die Werkstoffwahl gilt:
- Trockener Innenbereich: Baustahl mit geeigneter Beschichtung oder verzinktes Stahlblech.
- Außenbereich: Verzinkter und zusätzlich beschichteter Stahl oder – je nach Korrosionsbelastung – Edelstahl.
- Kontakt mit Medien, Reinraum- oder Lebensmittelanwendungen: Häufig Edelstahl, wobei die konkrete Legierung von den jeweiligen Anforderungen und Umgebungsbedingungen abhängt.
Welche Materialien sich lasern lassen und wo die Grenzen liegen, steht im Beitrag Laserschneiden Materialien. Die Verfahren im Einzelnen: Laserschneiden, Abkanten, Schweißbaugruppen.
Häufig gestellte Fragen
Welche Blechstärken sind im Maschinenbau üblich?
Für Verkleidungen, Gehäuse und Abdeckungen 1 bis 3 Millimeter, für Konsolen, Halterungen und Gestelle 3 bis 6 Millimeter, für Grundrahmen und tragende Teile 6 bis 12 Millimeter. Feinbleche unter 1 Millimeter kommen bei Elektronikgehäusen und Abschirmungen vor.
Welche Blechstärke kann ein Faserlaser schneiden?
Baustahl bis rund 20 Millimeter, Edelstahl bis rund 12 bis 15 Millimeter, Aluminium bis rund 10 bis 12 Millimeter, je nach Laserleistung. Dünne Bleche werden schnell und mit sehr feiner Kante geschnitten, bei dicken Blechen steigen Zeit und Kosten überproportional.
Was ist der Unterschied zwischen 1.4301 und 1.4571?
Beide sind austenitische Edelstähle. 1.4301 (V2A) ist der Standard für Gehäuse, Abdeckungen und Lebensmitteltechnik. 1.4571 (V4A) enthält Molybdän und Titan, ist beständiger gegen Chloride und Säuren und wird für Chemie, Außeneinsatz nahe Salzwasser und aggressive Medien gewählt. 1.4571 ist teurer und etwas schwerer zu schweißen.
Welches Aluminiumblech lässt sich gut kanten?
AlMg3 (EN AW-5754) ist der Standard für Kantteile: gut umformbar, gut schweißbar, seewasserbeständig. AlMgSi1 (EN AW-6082) ist fester, aber spröder beim Kanten und braucht größere Biegeradien. Für Sichtteile mit Eloxal eignet sich AlMg1 (EN AW-5005).
Kann man verzinktes Blech lasern und kanten?
Ja. Sendzimirverzinktes Blech (DX51D+Z) wird gelasert und gekantet wie Baustahl, die Zinkschicht bleibt an den Flächen erhalten, die Schnittkante ist blank. Beim Schweißen entstehen Zinkdämpfe, es wird eine Absaugung benötigt. Für Pulverbeschichtung ist verzinktes Blech ein guter Untergrund, wenn es vorher gereinigt und ausgegast wird.