Ein wesentlicher Kostenhebel bei Blechteilen liegt bereits in der Konstruktion. Zu kleine Biegeradien, Bohrungen zu nah an der Biegekante oder Schenkel, die sich nicht sicher auf der Abkantpresse spannen lassen, können zusätzliche Arbeitsschritte, Sonderwerkzeuge oder im ungünstigsten Fall Ausschuss verursachen.
Dieser Beitrag zeigt die wichtigsten Grundregeln der fertigungsgerechten Blechkonstruktion – mit praxisnahen Richtwerten für Stahl, Edelstahl und Aluminium im Maschinenbau. Sie helfen, Bauteile von Anfang an wirtschaftlich und prozesssicher auszulegen. Für besondere Geometrien, Werkstoffe oder Anforderungen gilt: am besten vor der finalen Konstruktion mit dem Fertiger abstimmen.
Regel 1: Biegeradius mindestens Blechstärke
Beim Kanten wird die Außenfaser gedehnt, die Innenfaser gestaucht. Ist der Radius zu klein, reißt die Außenfaser, bei Aluminium und höherfesten Stählen schneller als bei Baustahl. Faustregel: Innenradius gleich Blechstärke (r = t) für Baustahl und Edelstahl, das Eineinhalb- bis Zweifache für Aluminium und S355. Standardwerkzeuge auf der Abkantpresse erzeugen Radien in diesem Bereich ohne Aufwand. Wer einen zu kleinen Biegeradius oder eine scharfkantige Biegung konstruiert, riskiert Risse an der Außenseite des Blechs oder zusätzlichen Fertigungsaufwand.. Es werden spezielle Werkzeuge notwendig oder eine konstruktive Anpassung erforderlich – beides erhöht die Kosten.
Regel 2: Mindestschenkellänge beachten
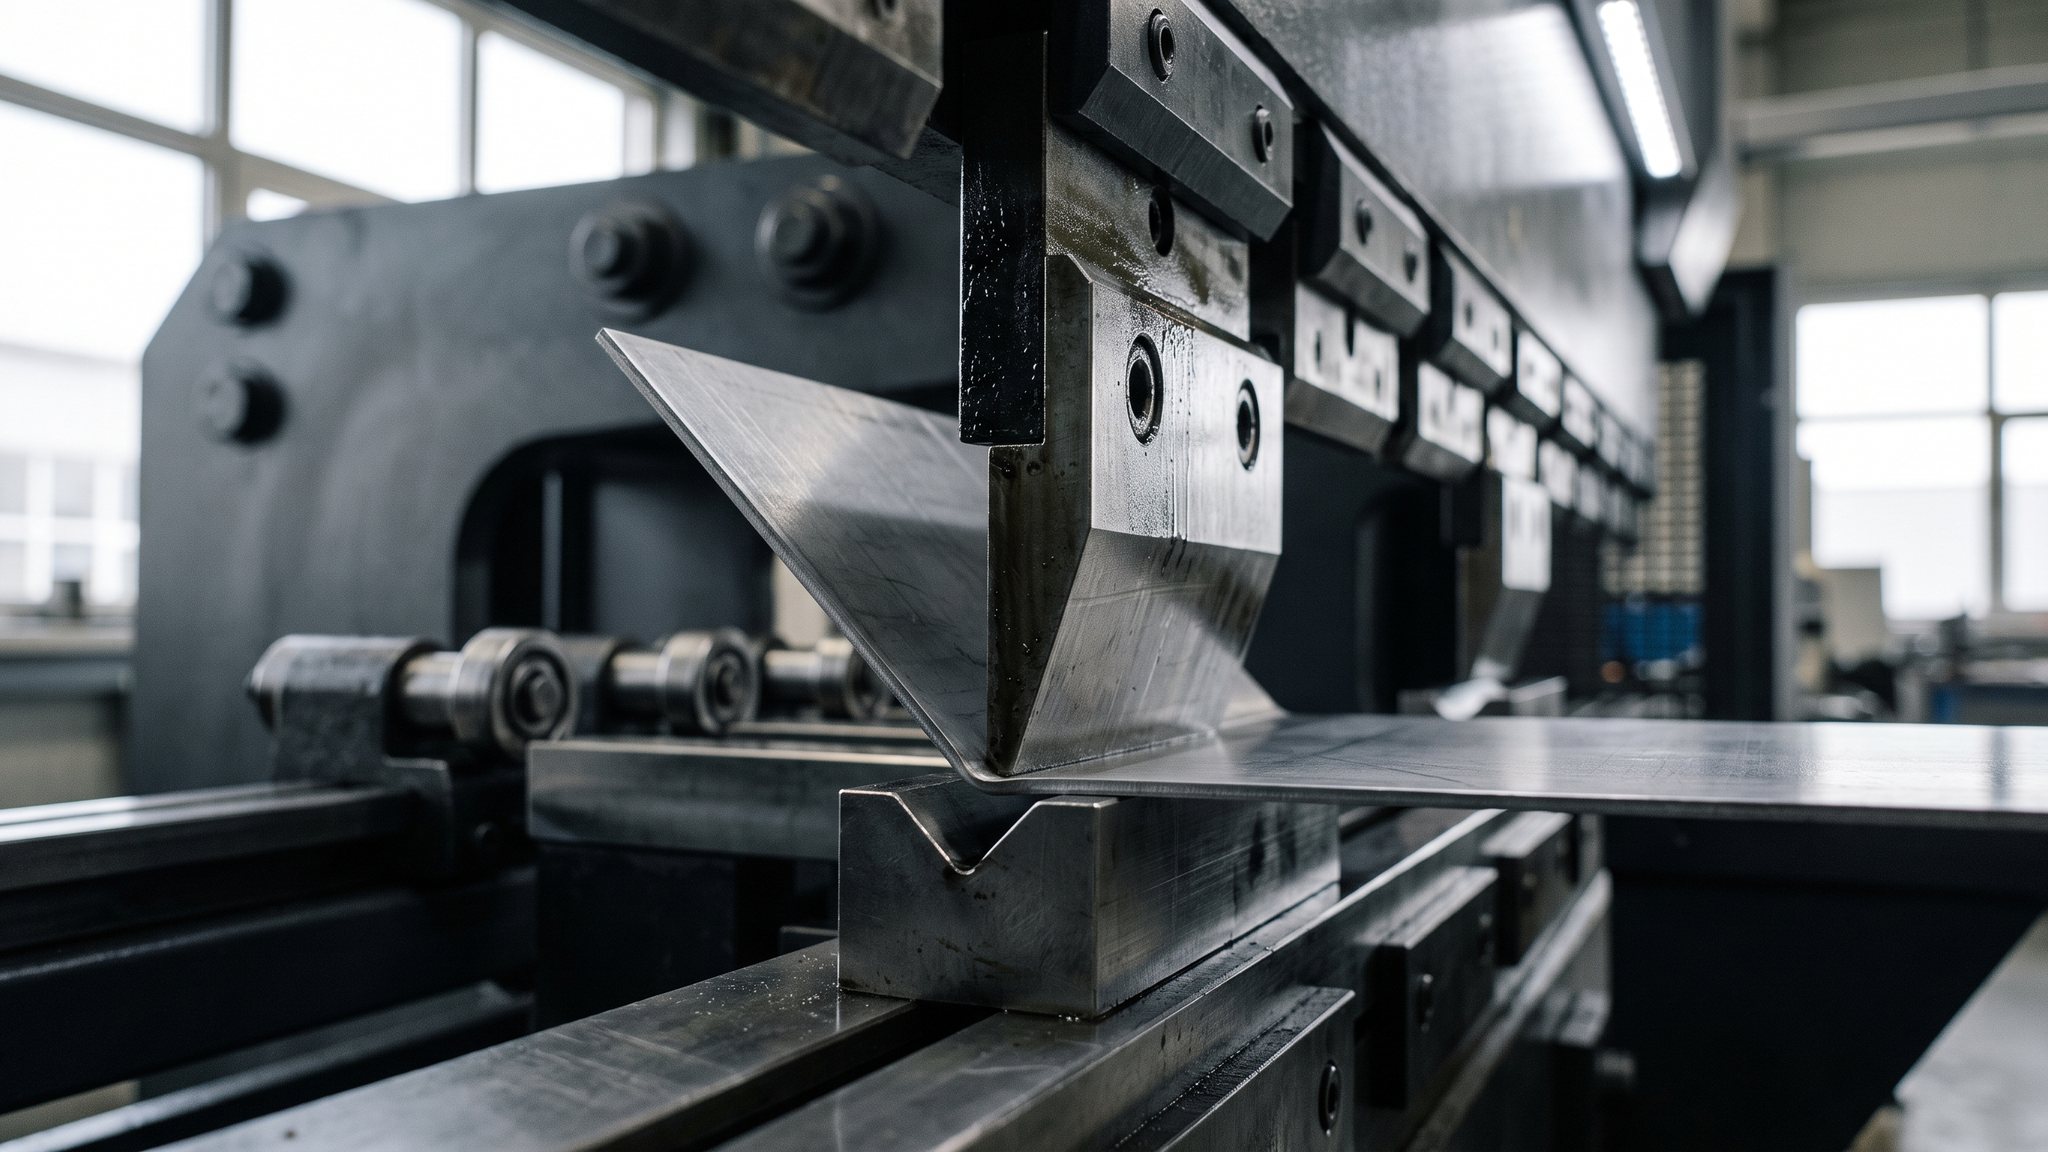
Der Schenkel, der beim Kanten auf der Matrize liegt, muss die V-Öffnung überdecken. Übliche V-Öffnung ist das Sechs- bis Achtfache der Blechstärke, der Mindestschenkel damit rund das Vier- bis Fünffache plus Biegeradius. Konkret: 1 mm Blech braucht mindestens 6 Millimeter Schenkel, 2 mm Blech 12 bis 14 Millimeter, 4 mm Blech 25 Millimeter. Kürzere Schenkel lassen sich nicht sauber spannen, das Teil wird ungenau oder die Kantung ist unmöglich. Bei Z-Profilen und Gehäusen mit mehreren Kantungen ist das oft die Regel, die zuerst verletzt wird.
Regel 3: Lochabstand zur Biegekante
Löcher, Langlöcher und Durchbrüche, die in der Biegezone oder zu nah daran liegen, werden beim Kanten verzogen. Der Abstand vom Lochrand zur Biegelinie sollte mindestens das Zwei- bis Dreifache der Blechstärke plus Biegeradius betragen. Bei 2 mm Blech mit r = 2 sind das rund 6 bis 8 Millimeter. Ist die Position konstruktiv zwingend, gibt es zwei Wege: ein Entlastungsschnitt an der Biegelinie, der das Loch aus der Dehnzone nimmt, oder Bohren nach dem Kanten, was in Bezug auf die Kosten einen zweiten Arbeitsgang bedeutet.
Regel 4: Freischnitte an Biegekanten
Wo zwei Kantungen in einer Ecke zusammenlaufen, staut sich Material. Ohne Freischnitt reißt die Ecke ein oder wölbt sich nach außen. Ein Freischnitt ist eine kleine Aussparung an der Biegelinie: Breite mindestens Blechstärke, Tiefe mindestens Biegeradius plus Blechstärke. Moderne CAD-Systeme erzeugen erforderliche Freischnitte in der Regel automatisch, wenn mit der Blechfunktion konstruiert wird. Wird das Bauteil dagegen als einfacher Volumenkörper modelliert, müssen Freischnitte konstruktiv berücksichtigt und gegebenenfalls manuell ergänzt werden.
Regel 5: Die Abwicklung stimmt nur mit dem richtigen K-Faktor
Beim Kanten wandert die neutrale Faser nach innen. Der K-Faktor beschreibt, wo sie liegt, und bestimmt die Länge der Abwicklung. Ein falscher K-Faktor ergibt ein Bauteil, das nach dem Kanten einen Millimeter zu lang oder zu kurz ist, mit Lochbildern, die nicht mehr passen. Der Fertiger kennt die K-Faktoren seiner Maschinen und Werkzeuge, deshalb ist es sinnvoll, das 3D-Modell zu übermitteln und die Abwicklung dem Fertiger zu überlassen, statt eine eigene DXF-Abwicklung mit geschätztem K-Faktor einzureichen.
Regel 6: Toleranzen dort eng, wo es zählt
Laserzuschnitte halten plus/minus 0,1 bis 0,2 Millimeter, Kantteile nach ISO 2768-m plus/minus 0,3 bis 0,5 Millimeter je nach Maß und plus/minus 1 Grad im Winkel. Das ist für die meisten Gehäuse, Verkleidungen und Halterungen ausreichend. Wo ein Maß enger sein muss, etwa ein Lochbild für eine Steckverbindung oder eine Passfläche, gehört die enge Toleranz an genau dieses Maß und nicht als Allgemeintoleranz über die Zeichnung. Enge Toleranzen sollten nur dort gefordert werden, wo sie für die Funktion tatsächlich notwendig sind. Denn jede zusätzliche Genauigkeitsanforderung erhöht den Fertigungs- und Prüfaufwand – und damit die Bauteilkosten. Wer pauschal enge Toleranzen für die gesamte Zeichnung vorgibt, bezahlt diese Genauigkeit auch an Stellen, an denen sie technisch keinen Mehrwert bietet.
Regel 7: Eine Blechstärke pro Baugruppe
Jede zusätzliche Blechstärke erhöht den Fertigungsaufwand: Es wird anderes Ausgangsmaterial benötigt, die Teile müssen separat verschachtelt und die Abkantpresse entsprechend eingerichtet werden. Besteht eine Baugruppe beispielsweise aus 1,5, 2 und 2,5 mm starken Blechen, entstehen dadurch mehrere Material- und Rüstvorgänge.
Wo Konstruktion und Belastung es zulassen, kann es deshalb wirtschaftlich sinnvoll sein, Blechstärken zu vereinheitlichen. Das reduziert Rüstaufwand, verbessert die Materialausnutzung beim Nesting und vereinfacht die gesamte Fertigungsplanung. Maßgeblich für die gemeinsame Blechstärke sind dabei die funktionalen und mechanischen Anforderungen der Bauteile.
Regel 8: Kantenverlauf und Biegereihenfolge mitdenken
Ein Gehäuse mit acht Kantungen ist machbar, wenn die Abkantpresse jede Kantung erreicht. Kollidiert das Teil nach der fünften Kantung mit dem Oberwerkzeug, ist die sechste nicht mehr möglich. Der Fertiger simuliert die Biegefolge, aber der Konstrukteur kann vorbeugen: Kantungen nach innen und außen abwechseln, tiefe Kästen vermeiden, bei Bedarf in zwei Teile trennen und verschweißen oder verschrauben.
Was die Konstruktionsprüfung beim Fertiger leistet
Diese acht Regeln prüft ein guter Fertiger an jedem Modell, bevor er kalkuliert. Bei der FUTRONIKA AG ist das Bestandteil jeder Kalkulation: Die Anfrage wird gestellt, die Fertigbarkeit wird geprüft, Vorschläge zur Vereinfachung gehen mit dem Angebot raus. Welche Auswirkungen diese Faktoren auf die Bauteilkosten haben, erläutern wir im Beitrag Was kostet Blechbearbeitung?. Wie aus einer Konstruktion ein fertigungsgerechtes Blechteil wird, zeigt unser Beitrag zur Blechkonstruktion.
Die Verfahren im Detail: Abkanten auf CNC-Abkantpressen, Laserschneiden für den Zuschnitt, Blechbearbeitung als Übersicht.
Häufig gestellte Fragen
Wie groß muss der Biegeradius bei Blech mindestens sein?
Als Faustregel mindestens die Blechstärke, bei Aluminium und höherfesten Stählen das Eineinhalb- bis Zweifache. Kleinere Radien reißen an der Außenfaser oder brauchen Sonderwerkzeuge. Größere Radien sind unkritisch, solange sie in der Abwicklung berücksichtigt werden.
Was ist die Mindestschenkellänge beim Abkanten?
Der kürzeste Biegeschenkel muss beim Abkanten sicher auf der Matrize aufliegen. Bei einer typischen V-Öffnung von etwa dem Achtfachen der Blechstärke benötigt ein 2-mm-Blech deshalb einen Mindestschenkel von ungefähr 12 bis 14 mm. Ist der Schenkel kürzer, fehlt die notwendige Auflage – die Biegung wird ungenau oder lässt sich mit dem vorhandenen Werkzeug nicht fertigen.
Wie nah darf ein Loch an der Biegekante liegen?
Mindestens das Zwei- bis Dreifache der Blechstärke, gemessen vom Lochrand zur Biegelinie, plus Biegeradius. Näher liegende Löcher werden beim Kanten oval gezogen. Wenn die Position eines Lochs zwingend ist, hilft ein Entlastungsschnitt oder das Bohren nach dem Abkanten.
Was sind Freischnitte und wofür braucht man sie?
Kleine Aussparungen an den Enden einer Biegekante, wo zwei Kantungen aufeinandertreffen. Ohne Freischnitt reißt das Material in der Ecke ein oder wölbt sich. Breite mindestens Blechstärke, Tiefe mindestens Biegeradius plus Blechstärke.
Welche Toleranzen sind bei Blechteilen realistisch?
Für Laserzuschnitte sind je nach Bauteil und Material Toleranzen von etwa ±0,1 bis ±0,2 mm praxisübliche Richtwerte. Für Kantteile können beispielsweise die Allgemeintoleranzen nach ISO 2768-m zugrunde gelegt werden: bis 30 mm ±0,3 mm, über 30 bis 120 mm ±0,5 mm; bei Winkelmaßen gelten abhängig von der Schenkellänge entsprechende Winkeltoleranzen.
Engere Toleranzen sind grundsätzlich möglich, sollten aber gezielt dort definiert werden, wo sie für Funktion oder Montage tatsächlich erforderlich sind. Denn je enger die Vorgabe, desto höher können Fertigungs- und Prüfaufwand ausfallen. Wer pauschal jedes Maß eng toleriert, bezahlt diese Genauigkeit auch dort, wo sie keinen funktionalen Vorteil bringt.