Metallverarbeitung ist ein weites Feld, und wer ein Bauteil beschaffen will, steht oft vor der Frage, welches Verfahren überhaupt in Frage kommt. Dieser Überblick ordnet die wichtigsten Verfahren nach dem, was sie mit dem Werkstoff tun: trennen, umformen, zerspanen, fügen, beschichten. Zu jedem Verfahren zeigen wir, wofür es sich eignet, wo die technischen Grenzen liegen und welchen Einfluss die Verfahrenswahl auf Stückzahl und Kosten hat. Praxisnah erklärt für Einkäufer und Konstrukteure, die Bauteile beschaffen oder entwickeln – ohne unnötigen fertigungstechnischen Tiefgang.
Die fünf Gruppen der Metallverarbeitung
Die DIN 8580 gliedert Fertigungsverfahren in sechs Hauptgruppen: Urformen, Umformen, Trennen, Fügen, Beschichten und Stoffeigenschaften ändern. Für die Beschaffung von Bauteilen aus Blech, Profile und Vollmaterial sind fünf davon relevant. Urformen (Gießen, Sintern) spielt bei Losgröße 1 bis Kleinserie kaum eine Rolle, weil Werkzeuge erforderlich sind.
| Gruppe | Verfahren | Typisches Ergebnis | Werkzeugkosten |
|---|---|---|---|
| Trennen | Laserschneiden, Laserstanzen, Stanzen, Wasserstrahl | Zuschnitt, Kontur, Lochbild | Laser: keine, Stanzen: ja |
| Umformen | Abkanten, Biegen, Rundbiegen, Tiefziehen | Kantteil, Profil, Gehäuse | Abkanten: keine, Tiefziehen: ja |
| Zerspanen | Fräsen, Drehen, Bohren, Schleifen | Aufnahme, Welle, Flansch, Passung | keine |
| Fügen | Schweißen (MIG/MAG, WIG), Löten, Einpressen | Baugruppe, Gestell, Rahmen | Vorrichtung bei Serie |
| Beschichten | Pulverbeschichten, Nasslackieren, Verzinken, Eloxieren | Korrosionsschutz, Optik | keine |
Trennen: Laserschneiden, Laserstanzen, Stanzen
Der Zuschnitt steht am Anfang fast jedes Blechteils. Beim Laserschneiden schneidet der Faserlaser Stahl, Edelstahl und Aluminium direkt nach den Konturdaten aus der DXF-Datei. Das Verfahren ermöglicht schmale Schnittfugen, saubere Schnittkanten und nahezu beliebige Konturen – ohne produktspezifische Werkzeugkosten. Damit eignet es sich besonders für Einzelteile, Prototypen und kleine bis mittlere Serien.
Grenzen zeigt das Verfahren vor allem bei zunehmender Materialstärke: Mit dickeren Blechen steigen Bearbeitungszeit und Kosten. Umformungen wie Sicken, Durchzüge oder Prägungen kann der Laser nicht erzeugen – dafür sind zusätzliche Fertigungsverfahren erforderlich.
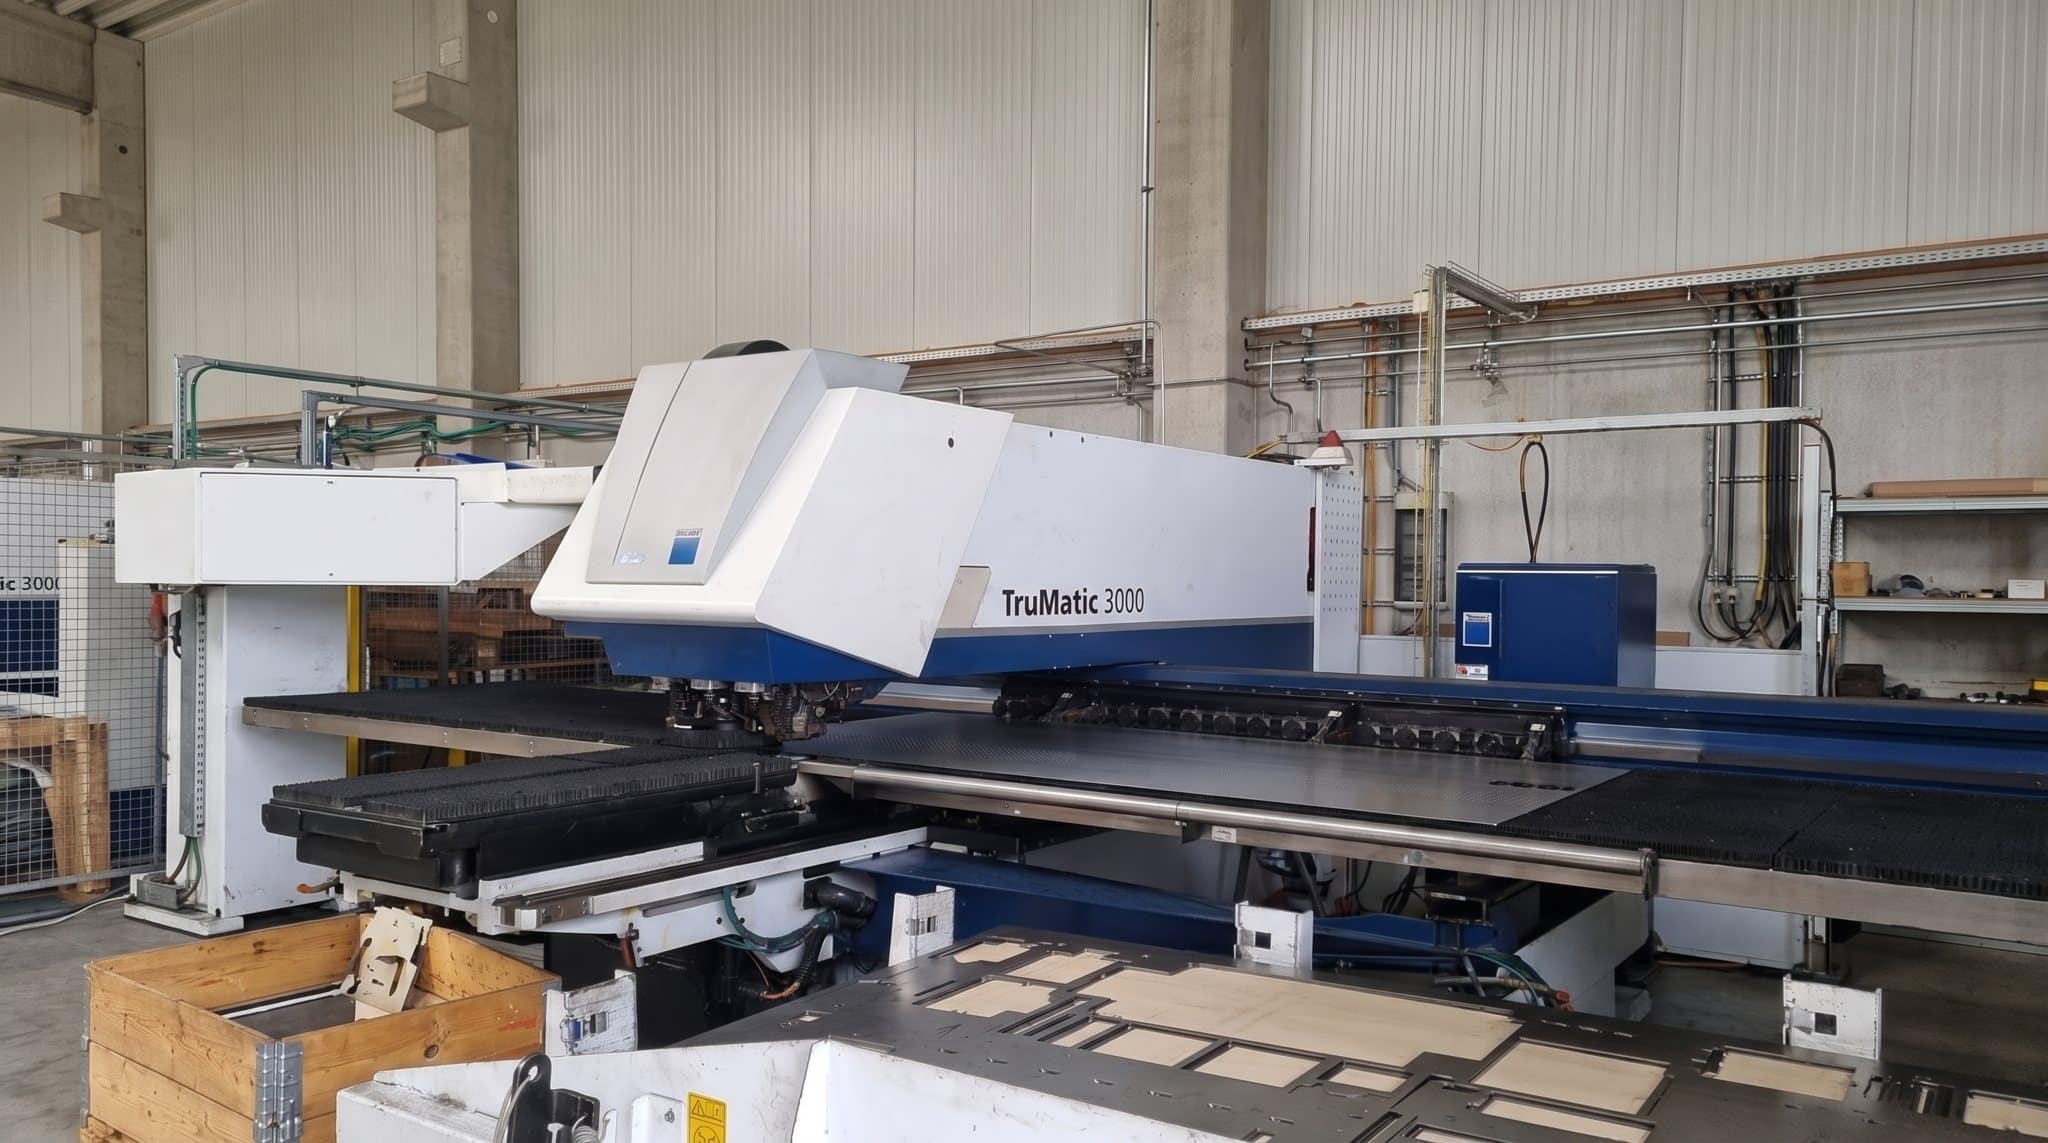
Hier kommt das Laserstanzen ins Spiel: eine Kombimaschine mit Laserkopf und Stanzkopf, die Konturen und Umformungen in einer Aufspannung fertigt. Durchzüge für Gewinde, Senkungen, Sicken, Lüftungskiemen, Prägungen entstehen im selben Arbeitsgang wie der Zuschnitt. Bei mittleren und großen Serien ist das wirtschaftlicher als Laser plus Nacharbeit. Das Stanzen mit einem Folgeverbundwerkzeug rechnet sich in der Regel erst bei hohen Stückzahlen: Den sehr niedrigen Stückkosten in der Serie stehen zunächst hohe Werkzeugkosten gegenüber, die schnell im fünfstelligen Bereich liegen können. Wann welches Verfahren zum Einsatz kommt, beschreibt der Vergleich Stanzen gegen Laserschneiden.
Umformen: Abkanten und Biegen
Aus dem flachen Zuschnitt wird auf der CNC-Abkantpresse das dreidimensionale Teil. Abkanten ist das Umformverfahren für Blech schlechthin: Winkel, Z- und U-Profile, Gehäuse mit vielen Kantungen. Die Biegefolge wird aus dem 3D-Modell programmiert, die Abwicklung berücksichtigt Blechstärke, Biegeradius und Rückfederung. Werkzeugkosten fallen in der Regel nicht an, weil Standardwerkzeuge (Oberwerkzeug und Matrize) für die meisten Geometrien ausreichend sind.
Grenzen des Abkantens: Der Biegeradius sollte mindestens der Blechstärke entsprechen, Schenkel müssen lang genug zum Spannen sein, und Löcher nahe der Biegekante verziehen sich. Diese Regeln entscheiden über Kosten und Qualität, deshalb lohnt sich der Blick aufs Modell vor der Bestellung. Rundbiegen für Zylinder und Kegel sowie Tiefziehen für Wannen und Näpfe sind die Spezialfälle, für das Tiefziehen wird ein Werkzeug benötigt, daher lohnt sich das meistens erst für eine Serie.
Zerspanen: Fräsen und Drehen
Wo sich Bauteile nicht sinnvoll aus Blech fertigen lassen, kommt die Zerspanung von Vollmaterial ins Spiel. Die CNC-Zerspanung fertigt Aufnahmen, Flansche, Wellen, Buchsen und Passungen aus Stahl, Edelstahl, Aluminium und Kunststoff. Fräsen für prismatische Teile, Drehen für rotationssymmetrische, beides mit Toleranzen bis in den Hundertstelbereich. Die Zerspanung kommt ohne bauteilspezifische Formwerkzeuge wie beim Stanzen oder Gießen aus. Statt hoher Werkzeugkosten fallen vor allem Programmier- und Rüstaufwände an. Dadurch lassen sich auch Einzelteile und Prototypen wirtschaftlich fertigen.
In vielen Baugruppen treffen Blech und Zerspanung zusammen: das gekantete Gehäuse mit der gefrästen Aufnahme, das Schweißgestell mit den gedrehten Buchsen. Wer beides von einem Fertiger bekommt, spart sich aufwendige Koordination und auch zusätzliche Transportkosten. Bei der FUTRONIKA AG laufen CNC-Zerspanung und Metallverarbeitung im selben Haus.
Fügen: Schweißen, Löten, Einpressen
Aus Einzelteilen werden Schweißbaugruppen: Gestelle, Rahmen, Traversen, Einhausungen. MIG/MAG-Schweißen für Baustahl und dickere Querschnitte, WIG für Edelstahl, Aluminium und Sichtnähte. Verzugsarmes Schweißen in Vorrichtungen ist bei Serien Pflicht, bei Einzelteilen Erfahrungssache. Löten kommt bei dünnen Blechen und Buntmetallen zum Einsatz, Einpresstechnik (Muttern, Bolzen, Abstandshalter) bei Blechteilen, die verschraubt werden sollen.
Die Nahtqualität wird nach DIN EN ISO 17637 per Sichtprüfung beurteilt, bei höheren Anforderungen kann eine Farbeindringprüfung oder Röntgen beauftragt werden. Für Kunden aus Medizintechnik und Luftfahrt gelten die Freigabeprozesse des Auftraggebers.
Beschichten: Pulver, Lack, Zink, Eloxal
Die Oberfläche entscheidet über Korrosionsschutz, Optik und oft über die Funktion. Pulverbeschichtung ist für Stahl- und Aluminiumteile der Standard: lösemittelfrei, robust, in allen RAL-Farben und auch Sonderfarben, eingebrannt bei rund 180 Grad. Nasslackierung für Sonderfarben, große Teile und hitzeempfindliche Baugruppen. Feuerverzinken oder galvanisches Verzinken für Stahl im Außeneinsatz, Eloxieren für Aluminium mit dekorativer oder technischer Schicht. Die Übersicht aller Verfahren finden Sie unter Oberflächentechnik.
Wichtig für die Beschaffung: Angaben zur Beschichtung gehören unbedingt mit in die Zeichnung. Schichtdicke, Farbton, Glanzgrad und Prüfvorgaben legen fest, was geliefert wird, und ob das Teil vorher gestrahlt, entfettet oder maskiert werden muss.
Montage: das Ende der Fertigungskette
Viele Bauteile sind erst als Baugruppe komplett. Die Baugruppenmontage setzt Einpressmuttern, montiert Scharniere, Dichtungen und Kleinteile, verbaut Kabeldurchführungen und liefert das Ergebnis einbaufertig. Wer die Montage direkt beim Fertiger beauftragt, reduziert den eigenen Montageaufwand und erhält eine einbaufertige Baugruppe aus einer Hand – mit klarer Qualitätsverantwortung für das Gesamtergebnis.
Was das für die Beschaffung bedeutet
- Losgröße 1 bis Kleinserie: Lasern, Abkanten, Zerspanung, Schweißen. Ohne bauteilspezifische Werkzeugkosten – direkt auf Basis der CAD-Daten gefertigt.
- Mittlere Serie: Laserstanzen mit Umformungen in einer Aufspannung, Schweißen in Vorrichtungen.
- Große Serie: Stanzen mit Folgeverbundwerkzeug, Tiefziehen, Automatisierung. Werkzeuginvestition rechnet sich über die Stückzahl.
- Baugruppen: Fertigungstiefe zählt. Ein Lieferant für Blech, Zerspanung, Fügen, Oberfläche und Montage spart Koordination und Transport.
Was ein Bauteil am Ende kostet, hängt weniger vom Verfahren als von der Konstruktion ab. Die Preisfaktoren erklärt der Artikel Was kostet Blechbearbeitung, die Regeln für fertigungsgerechte Blechteile der Beitrag zur Blechkonstruktion.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Metallverarbeitung und Metallbearbeitung?
Metallverarbeitung ist der übergeordnete Begriff. Er umfasst sämtliche Verfahren, mit denen aus Metall Bauteile, Baugruppen oder Produkte entstehen – beispielsweise Laserschneiden, Stanzen, Abkanten, Schweißen, Zerspanen, Beschichten und Montieren.
Metallbearbeitung wird häufig enger verstanden und bezeichnet vor allem Verfahren, bei denen ein vorhandenes Metallwerkstück gezielt in Form, Abmessung oder Oberfläche verändert wird, etwa durch Fräsen, Drehen, Bohren, Schleifen oder Entgraten. Im allgemeinen Sprachgebrauch werden beide Begriffe allerdings häufig synonym verwendet.
Welche Verfahren gehören zur Blechbearbeitung?
Laserschneiden und Laserstanzen für den Zuschnitt, Abkanten und Biegen für die Geometrie, Entgraten für die Kanten, Schweißen für Baugruppen und Pulverbeschichten oder Nasslackieren für die Oberfläche. Bei Serien kommen Stanzen und Nibbeln dazu.
Welches Verfahren ist für kleine Stückzahlen am günstigsten?
Laserschneiden und Abkanten, weil beide ohne bauteilspezifische Werkzeugkosten auskommen. Es wird direkt auf Basis der CAD-Daten gefertigt. Stanzwerkzeuge und Gusswerkzeuge lohnen sich erst bei großen Serien. Für Einzelteile und Kleinserien ist die Kombination Laser plus Abkantpresse der Standard.
Kann ein Betrieb alle Verfahren der Metallverarbeitung abdecken?
Nur wenige Fertigungsbetriebe vereinen Trennen, Umformen, Zerspanen, Fügen, Beschichten und Montage unter einem Dach. Die FUTRONIKA AG in Brunnthal bei München deckt diese Fertigungskette durchgängig ab. Für den Auftraggeber bedeutet das: ein Ansprechpartner, ein Lieferant und ein abgestimmter Liefertermin – statt mehrerer Schnittstellen entlang der Lieferkette.
Wie wähle ich das richtige Verfahren für mein Bauteil?
Nach Geometrie, Material, Stückzahl und Toleranz. Ein flaches Blechteil mit Konturen wird gelasert, ein Gehäuse gelasert und gekantet, eine Welle gedreht, eine Aufnahme mit Passung gefräst. Bei Unsicherheit prüft der Fertiger das Modell und schlägt das passende Verfahren vor.